完全溶込み溶接とは?部分溶込みとの違いや強度・記号を徹底解説
高層ビルや大型橋梁、産業プラントなど、高い安全性が求められる構造物の骨格を支えているのが「完全溶込み溶接(完全溶け込み溶接)」です。部材同士を一体化させ、継手部に母材と同等の強度を持たせるこの接合技術は、構造設計において最も信頼性の高い接合法として位置づけられています。
一方で、施工の手間やコスト、求められる品質管理基準は非常に厳格であり、部分溶込み溶接やすみ肉溶接との使い分けに頭を悩ませる設計者・現場技術者も少なくありません。本稿では、完全溶込み溶接の基礎メカニズムから強度設計の考え方、JIS溶接記号の表記ルール、施工時の裏当て金の扱い、さらには非破壊検査基準までを体系的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:完全溶込み溶接は開先全厚を完全に溶融・一体化させ、母材と同等の許容応力度(継手効率100%)を確保する接合法。
- 要点2:部分溶込みやすみ肉溶接に比べ強度は圧倒的だが、開先加工、ルート間隔管理、裏当て金施工や裏はつりが必要でコストが高い。
- 要点3:建築鉄骨溶接基準に基づき、超音波探傷試験(UT)や放射線透過試験(RT)による厳格な非破壊検査が必須となる。
【基礎知識】完全溶込み溶接とは?母材と同等強度を実現する仕組み
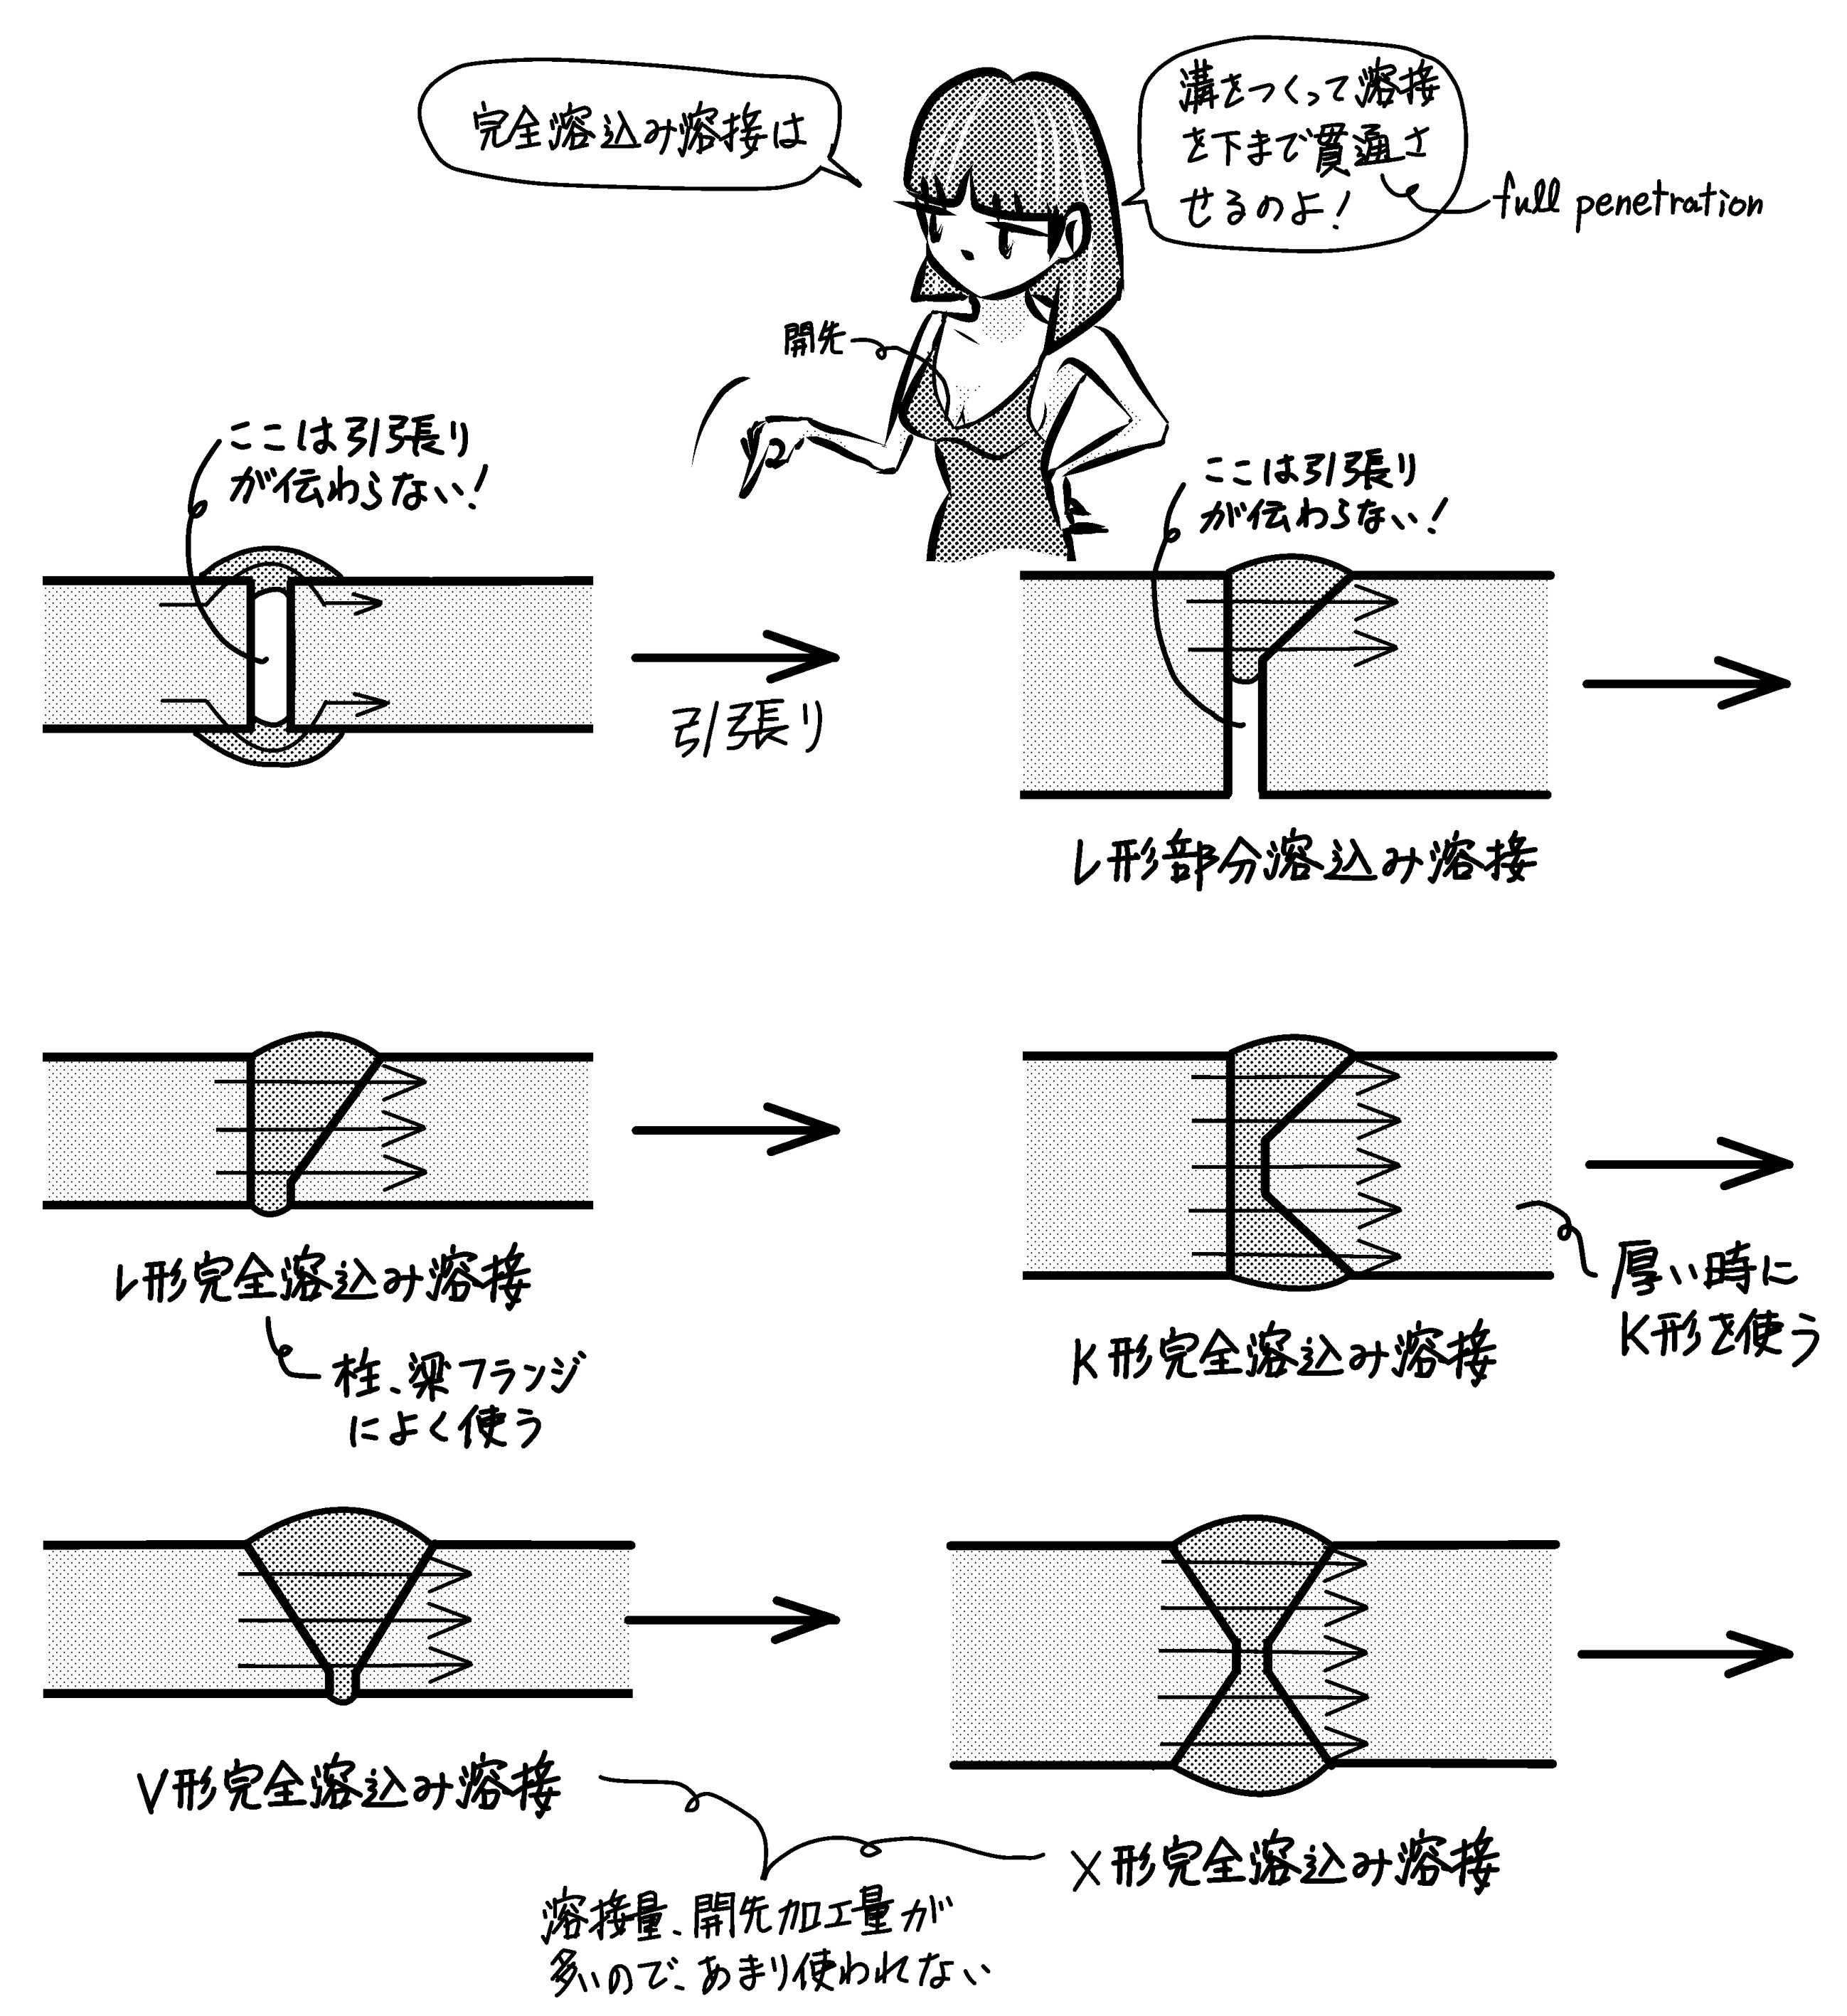
完全溶込み溶接とは、接合する部材の板厚全体にわたって溶着金属を行き渡らせ、断面全体を完全に一体化させる突合せ溶接(グルーブ溶接)を指します。接合部に未溶着部(溶け残し)が一切存在しないため、応力集中が極めて生じにくく、引張・圧縮・曲げ・せん断のあらゆる外力に対して高い耐力を発揮します。
構造設計上の最大の強みは、完全溶込み溶接継手の許容応力度が母材と同一として扱える点にあります。つまり、適切な溶接材料を用いて健全に施工されていれば、接合部における断面積の低減や強度低下を考慮する必要がありません。耐震性能がシビアに問われる柱梁接合部や、動的荷重が繰り返し加わるクレーン桁、圧力容器の耐圧部など、破断が許されない重要部位には不可欠な仕様です。
【徹底比較】完全溶込み溶接と部分溶込み溶接・すみ肉溶接の決定的な違い
鋼構造物の設計現場では、要求強度・施工性・コストのバランスを考慮して継手形状を選定します。代表的な溶接手法との違いを整理しました。
部分溶込み溶接との違い:
部分溶込み溶接は、板厚の一部のみを開先加工して溶接し、板厚の内部に未溶着部を残す手法です。完全溶込み溶接に比べて溶着金属量が少なく、裏当て金の設置や裏はつり工程を省略できるためコストを抑制できます。ただし、未溶着部がスリット状の欠陥(ノッチ)として作用するため、引張応力や繰返し荷重が作用する箇所では疲労破壊の起点となりやすいデメリットがあります。そのため、主に圧縮力のみが伝達される柱の継手部などに用途が限定されます。
すみ肉溶接との違い:
直交する2つの部材の交差部に三角形断面の溶着部を形成するのがすみ肉溶接です。開先加工が原則不要で施工性に優れる反面、応力伝達の効率は完全溶込み溶接に及びません。一般小梁の取り付きやガセットプレートの接合など、二次部材や応力の小さい箇所に多用されます。
【設計・図面】JIS溶接記号の正しい書き方と開先形状・ルート間隔の選定
完全溶込み溶接を正確に図面指示するためには、JIS Z 3021に基づくJIS溶接記号の正確な理解が欠かせません。
基線の上に開先形状を表す基本記号(V形、レ形、X形、K形など)を配置し、矢の方向から溶接するか、反対側から溶接するかを指示します。完全溶込み溶接を指定する場合、尾(テール)の部分に「完全溶込み」や「C.P.(Complete Penetration)」と注記するか、設計のど厚寸法を板厚と同じ値で指定するのが実務上の標準です。
開先形状とルート間隔の選定は、溶接品質を左右する重要要素です。
- V形・レ形開先:中板厚(概ね9mm〜25mm程度)の片面溶接に多く採用。裏当て金を用いるか、裏面からの裏はつり・仕上げ溶接が必要。
- X形・K形開先:厚板(25mm超)の両面溶接に採用。溶着金属量を抑え、溶接変形(反り)を対称に相殺できる利点がある。
- ルート間隔とルート面:適切な溶け込み深さを確保するため、ルート間隔(一般に5mm〜9mm程度)とルートフェースの精度管理が厳密に求められます。間隔が狭すぎると溶込み不良を招き、広すぎると溶落ち(バーンスルー)の原因になります。
【施工技術】裏当て金の有無と裏はつり工程が品質を左右する理由
完全溶込み溶接を成立させるアプローチには、大きく分けて「裏当て金を使用する片面溶接」と「裏はつりを行う両面溶接」の2通りが存在します。
裏当て金を用いる工法:
建築鉄骨の現場溶接(柱梁接合部など)では、裏側からの作業が困難なケースが多いため、鋼製の裏当て金(フラットバーなど)をあらかじめルート部に仮止めし、そこへ向けて一層目を溶着させる工法が主流です。裏当て金によって溶落ちを防ぎ、初層の溶け込みを確実にします。ただし、裏当て金と母材の隙間が応力集中源になりやすいため、エンドタブの設置とともに適切な溶接パス間温度の管理が求められます。
裏はつりを行う工法:
プラント配管や工場製作の厚板部材では、表面側から溶接を行った後、裏面側からガウジング(アークエアガウジングなど)で初層の溶込み不良部やスラグを削り取り(裏はつり)、健全な金属面を露出させてから裏面溶接を施します。裏当て金を残さないため、疲労強度が極めて高い完全一体構造が完成します。
【品質管理】超音波探傷試験(UT)と放射線透過試験(RT)による建築鉄骨溶接基準
完全溶込み溶接は、内部にブローホール、スラグ巻き込み、融合不良、割れなどの欠陥が一切ないことが前提となります。そのため、外観検査に加えて非破壊検査の実施が義務付けられています。
建築鉄骨溶接基準(JASS 6など)において中心となるのが超音波探傷試験(UT:Ultrasonic Testing)です。超音波を部材内部に入射させ、欠陥から反射するエコーの高さと位置によって内部欠陥の有無と大きさを検出します。現場での機動性に優れ、板厚方向の割れや融合不良を精度高く見つけ出すことができます。
一方、プラント配管や圧力容器、橋梁などの分野では放射線透過試験(RT:Radiographic Testing)が併用されます。X線やガンマ線を照射してフィルムやデジタルセンサーに投影するため、ブローホールなどの体積性欠陥を可視化・記録として長期保存できる強みがあります。重要構造物では、抜き取り検査ではなく全数検査(100%検査)が指定されることも珍しくありません。
【コストと適材適所】許容応力度から導く最適な溶接継手の使い分け
完全溶込み溶接は強度面で絶対的な信頼性を持つ反面、開先加工費用、溶接ワイヤ・フラックスの消費量、多層盛りに伴う入熱管理、非破壊検査コストなど、トータルコストが跳ね上がります。
したがって、過剰品質を避けつつ安全性を担保する「適材適所の選定」が設計者に求められます。
- 完全溶込み溶接を適用すべき箇所:柱梁フランジ接合部、クレーンガーダー下フランジ、引張力を受ける主要継手、動的荷重・疲労荷重が支配的な部位。
- 部分溶込み溶接で十分な箇所:柱の現場継手(圧縮応力・曲げ応力が中心で引張応力が小さい部位)、厚板のダイアフラム接合部の一部。
- すみ肉溶接で対応可能な箇所:ガセットプレート、スチフナー(補強リブ)、小梁ウェブのせん断力伝達部。
【完全溶込み溶接】に関するよくある質問(FAQ)
Q1:完全溶込み溶接と部分溶込み溶接の外観上の見分け方はありますか?
A1:溶接ビードの表面だけを見た場合、どちらも同じように盛り上がっているため外観だけで判別することは困難です。図面の溶接記号を確認するか、超音波探傷試験(UT)などの非破壊検査で断面内部の溶込み深さを測定して判別します。
Q2:裏当て金は溶接後に除去する必要がありますか?
A2:建築鉄骨の一般的な柱梁接合部では、そのまま残置(付け放し)されるケースが大半です。ただし、繰返し荷重や腐食環境にさらされる橋梁や海洋構造物、配管内部では、段差による応力集中や腐食を防ぐために裏当て金を除去し、平滑にグラインダー仕上げを行う規定が設けられることがあります。
Q3:現場溶接で完全溶込み溶接を行う際の主な注意点は?
A3:風や雨などの天候対策(防風スクリーンの設置によるシールドガス切れ防止)、開先内部の水分・赤錆・油分の完全除去、予熱管理(低温割れ防止)、そして適切なエンドタブの設置による始端・終端部の欠陥防止が極めて重要です。
まとめ:構造安全性を担保する完全溶込み溶接の本質
完全溶込み溶接は、単に部材を繋ぎ合わせるだけでなく、母材そのものと連続した一体構造を作り出す究極の接合技術です。継手効率100%という高い許容応力度を発揮する裏側には、緻密な開先設計、精密なルート間隔の保持、確実な裏当て金・裏はつり施工、そして厳格な超音波探傷試験(UT)が存在します。
耐震基準の高度化やインフラの長寿命化が進むこれからの時代において、設計意図に応じた完全溶込み溶接と部分溶込み溶接の的確な使い分けこそが、構造物の安全性とコストパフォーマンスを両立させる鍵となります。 (出典: 完全 溶け込み 溶接(Yahoo!ニュース))


テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。