裏波溶接のコツと失敗防ぐ設定法!溶落ち・溶込み不良をプロが解決
配管工事やプラント建設、圧力容器の製造現場において、配管の内側から溶接できない構造物を接合する際に必須となるのが「裏波溶接」です。表面からのトーチ操作のみで裏側に均一かつ健全なビードを形成する高度な技術であり、溶接工の腕前を測る大きな試金石とされています。
しかし、実際の作業では「裏波が途切れる」「溶落ちして大穴が開いてしまう」「酸化してボロボロになる」といったトラブルに頭を抱える技術者も少なくありません。本記事では、2026年現在の高圧配管基準やJIS試験対策にも直結する、裏波溶接を美しく安定して出すための実践的ノウハウを体系的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:裏波溶接の仕上がりは「開先加工の精度」と「正確なルート間隔(2.0〜3.2mm)」のセッティングで8割が決まる。
- 要点2:溶落ちの主因は過大な入熱とアーク長のブレであり、適正な電流設定とプール先端の観察がトラブルを未然に防ぐ。
- 要点3:JIS溶接技能者評価試験の合格や実務配管のパスには、ローリング法の習得とバックシールドガスの確実な管理が直結する。
【基礎知識】なぜ裏波溶接が必要なのか?仕組みと求められる裏波ビード形状
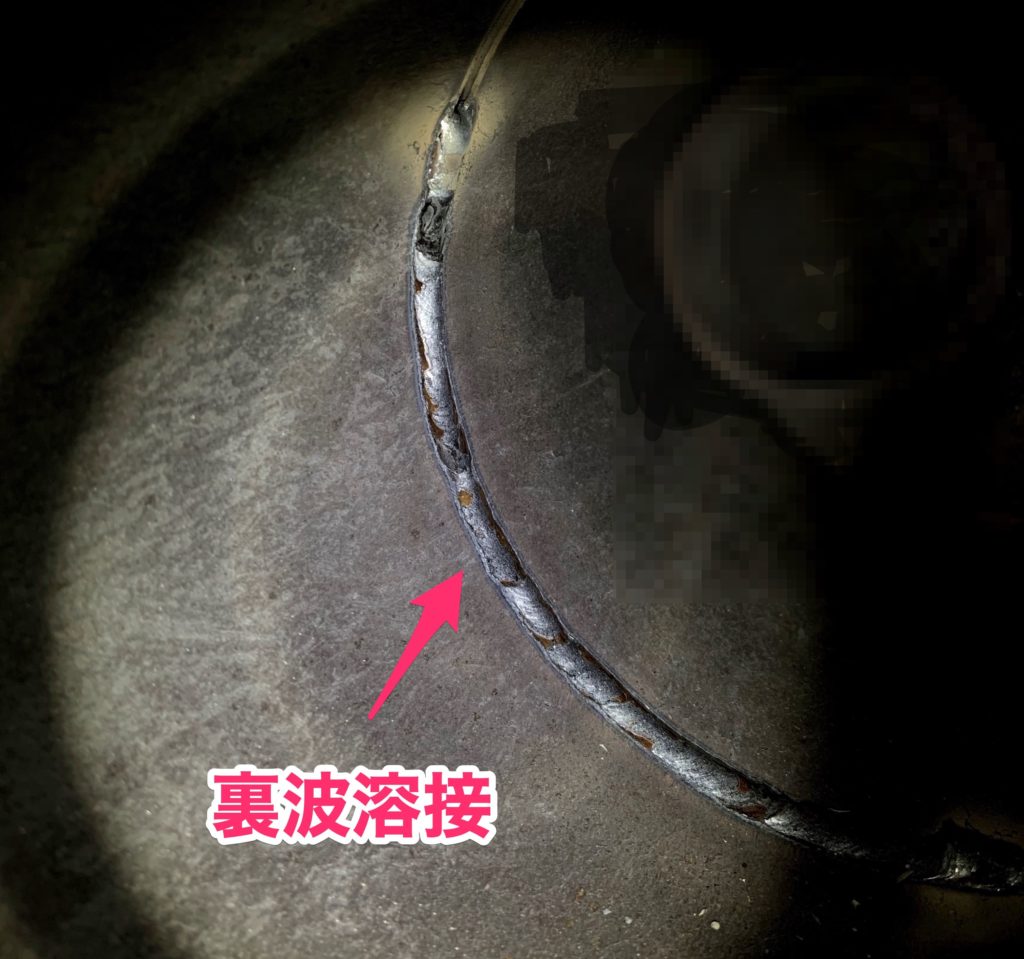
裏波溶接は、裏面に手が届かないパイプやタンクの継手を接合する際、表面からアークを照射して母材のルート部を完全に溶かし込み、裏側に滑らかなビード(余盛)を形成させる工法です。特に初層溶接(ルートパス)の成否が、構造物全体の耐圧強度や耐食性を決定づけます。
理想的な裏波ビード形状とは、裏面全体にわたって余盛の高さが0.5〜2.0mm程度で均一に揃い、溶落ちやアンダーカット、融合不良のない状態を指します。ビード表面に滑らかな光沢があり、裏面の母材と段差なく滑らかに馴染んでいることが、内部流体の滞留や応力集中を防ぐ必須条件です。
もし裏波に凹み(裏凹み)や過剰な突起が存在すると、高圧流体が流れた際に乱流を引き起こし、配管の偏摩耗や亀裂の起点となります。そのため、各種規格や検査基準において、裏波の仕上がりは厳格な非破壊検査(放射線透過試験や超音波探傷試験)の対象となっています。
【原因究明】裏波溶接で綺麗に出ない・溶落ちする根本的な理由
多くの初学者が直面する最大の壁が「溶落ち」と「ビードが出ない(溶込み不足)」という二大トラブルです。これらの現象は感覚だけで施工していると繰り返し発生します。原因を物理的なメカニズムから紐解きます。
まず、裏波溶接の溶落ち原因として最も多いのが、アーク長の過長と進行速度の遅れによる入熱過多です。アークが長くなると熱が広範囲に分散し、開先エッジが一気に溶けて保持できなくなります。また、プール(溶融池)の温度が上がりすぎているにもかかわらず、裏波を出そうとトーチを一点に留めすぎることも致命的な穴あきを招きます。
一方で「裏波が全く出ない」原因は、ルート間隔の狭すぎやルート面の厚すぎ、あるいはアークをルートの奥(裏側)まで届かせず手前側だけでワイヤを溶かしてしまっているケースが大半です。溶融金属が裏側へ回り込むための「空間」と「キーホールの維持」ができていない状態と言えます。
【施工準備】失敗を防ぐ「開先加工角度」と「ルート間隔・ルート面」の最適値
プロの溶接工が「溶接は準備が8割」と口を揃える通り、開先加工の精度がそのまま裏波の成否に直結します。母材の突き合わせ精度が狂っていると、どんなに熟練したトーチワークでも均一な裏波を出すことは困難です。
標準的なパイプや板材(軟鋼・ステンレス鋼)における開先設計の基準値は以下の通りです。
開先加工角度は合計で60度(片側30度)が基本となります。角度が狭すぎるとトーチノズルが奥まで入らずシールド不良やアークの偏向を招き、広すぎると必要溶着量が増えて入熱過多に陥ります。
裏波溶接のルート間隔は2.4〜3.2mm(使用する溶接棒の線径と同等〜やや広め)にセットするのが定石です。そして、開先先端のルート面(鼻厚)は1.0〜1.5mm程度均一に削り出します。ルート面がナイフエッジのように薄いと瞬時に溶落ちし、逆に厚すぎると溶込み不良の原因となります。
仮止め(タック溶接)の際も、本溶接で乗り越える箇所をあらかじめクサビ状(フェザーエッジ)に削り込んでおくことで、つなぎ目の溶込み不良を完全に排除できます。
【プロの技術】TIG溶接での裏波出しのコツと電流設定・ローリング法の実践
精密な配管施工で主流となるのがTIG溶接による裏波施工です。TIG溶接機の設定と手の動きを最適化することで、裏波のコントロール性は劇的に向上します。
一般的な炭素鋼配管(厚み3〜6mm程度、ルート間隔2.5mm前後)における裏波溶接の電流設定は80〜110Aが目安です。立向き姿勢や上向き姿勢では重力で溶融池が垂れやすいため、下向き姿勢よりも5〜10A程度低めに調整するのが失敗しないコツです。
実際のトーチ操作では、ノズルの縁を開先壁に当てて手首を細かく回転させながら進める「ローリング法」をマスターすることが安定への最短ルートです。ローリング法を用いることで、アーク長を1.5〜2.0mmの極小状態で完全に固定でき、手のブレによる溶落ちを劇的に低減できます。
裏波を出す決定的なポイントは、開先エッジの溶融によって生じる「キーホール(小さな抜け穴)」の大きさを常に一定に保つことです。キーホールを確認したら、その先端に溶接ワイヤを裏側から押し込むようなイメージでリズミカルに連続供給します。アークでワイヤを溶かすのではなく、「溶融池の熱でワイヤを吸わせる」感覚を掴むことがプロの技です。
【品質担保】酸化と欠陥を抑えるバックシールドガスと溶込み不良対策
ステンレス鋼(SUS304、SUS316等)やチタン、低合金鋼の裏波溶接において、表面のシールドガスと同等以上に重要なのがバックシールドガスの管理です。
ステンレス鋼は高温状態で大気中の酸素に触れると瞬時に激しい酸化を起こし、裏面がカリフラワー状(スラグ化)にボロボロになります。これを防ぐため、配管内部を治具や水溶性フィルム等で密閉し、アルゴンガス(純度99.99%以上)を充填して酸素濃度を0.1%(1000ppm)以下まで置換してからアークをスタートさせます。
また、溶込み不良対策としては以下の3点を徹底します。
1つ目は、タングステン電極の突き出し長さを適切に保ち(ノズルから4〜6mm)、アークを確実に開先深部へ向けること。2つ目は、溶接ワイヤの挿入位置を開先の上側ではなくルート部の溶融池先端に保つこと。3つ目は、アークスタート時に母材が十分に温まるまで無理にワイヤを投入しないことです。
【資格・実務】パイプ裏波溶接とJIS溶接技能者評価試験の攻略ポイント
JIS溶接技能者評価試験(専門級:T-1P、P-1P、TN-Pなど)において、合否の分かれ道となるのが固定管のパイプ裏波溶接です。パイプ溶接は時計の文字盤に例えられ、6時(上向きスタート)→9時(立向き)→12時(下向きゴール)へと連続して姿勢が変化します。
試験対策および現場実務を成功させる要点は姿勢ごとのアークコントロールにあります。
【6時〜7時(上向き部)】:重力でビードが垂れやすいため、アーク長を限界まで短くし、ワイヤを途切れなく押し込んで裏波を肉厚に作ります。
【8時〜10時(立向き部)】:熱が上に昇るため入熱過多になりがちです。トーチの進行スピードをやや速め、キーホールが広がりすぎないようコントロールします。
【11時〜12時(下向き部)】:裏波が凹みやすい位置です。トーチ角度を開先に対してやや後傾させ、アーク圧で溶融金属を裏面へ押し上げながらワイヤをしっかり添加します。
各姿勢の変わり目でもトーチの進行を止めず、ワイヤ送りのリズムを一定に保つことが、曲げ試験で割れを生じさせない均一な溶込みの絶対条件です。
【裏波溶接】に関するよくある質問(FAQ)
Q1:被覆アーク溶接(手棒)でも裏波溶接は可能ですか?
A1:十分可能です。裏波専用の被覆アーク溶接棒(LB-52Uなど)を使用するのが一般的です。棒を母材開先の奥深くまで押し込み、アークの吹き付け力を利用して裏側にビードを押し出す独特の運棒技術を用います。
Q2:裏波のつなぎ目(ラップ部)で溶込み不良を起こさないコツは?
A2:すでに溶接が終わっているビードの終端部を、ディスクグラインダーで厚さゼロになるよう滑らかな斜面(フェザーエッジ)に削っておきます。再スタート時はその斜面の手前からアークを出し、十分に溶融池を作ってから既存のビードと完全に融合させて前進します。
Q3:パルスTIG機能は裏波溶接に有効ですか?
A3:非常に有効です。ピーク電流で母材を溶かしてキーホールを開け、ベース電流で溶融池を冷却して溶落ちを防ぐサイクルを機械的に作れるため、薄肉配管や全姿勢パイプ溶接の熱管理が容易になります。
まとめ:安定した裏波形成でワンランク上の溶接技術を身につける
裏波溶接は、単なる手先の器用さだけで行うものではありません。正確な開先加工、ギャップとルート面の均一なセットアップ、材料に合わせた電流調整とシールド環境の構築という「事前準備の論理性」が仕上がりの大半を左右します。
プール先端のキーホールの開き具合を冷静に観察し、ローリング法による安定したアーク長を維持できれば、溶落ちへの恐怖心は確信へと変わります。まずは日々のテストピースでルート間隔と電流の最適バランスを身体に叩き込み、実務や資格試験で揺るぎない高品質ビードを実現してください。 (出典: 裏 波 溶接(Yahoo!ニュース))


Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。